Le dimensionnement commence par la formule de base. La force d'accrochage F d'une ventouse ronde se calcule ainsi : F = Δp × S, avec S = π × d² / 4, où d est le diamètre en mètres et Δp la dépression en pascals. Pour une ventouse de 100 mm de diamètre soumise à une dépression de 50 000 Pa, la surface est de 0,00785 m² et la force de vide atteint environ 393 N. Si la pièce pèse 2 kg, le poids représente 19,6 N supplémentaires à compenser, portant la force minimale requise à environ 413 N, répartis sur le ou les points de contact.
Coefficient de sécurité et cadence : ne pas sous-dimensionner
En usage industriel, un coefficient de sécurité d'au moins 2 est la règle pour les applications horizontales, et souvent insuffisant à cadence élevée ou pour les applications non horizontales. Les vibrations de la ligne, les accélérations lors des déplacements, les légères fuites dues à l'usure de la lèvre et les variations de pression du réseau réduisent tous la force effective. Sur une ligne rapide, sur les applications non horizontales ou à forte dynamique, on applique couramment un coefficient supérieur voire très supérieur.
Le débit de vide requis est une variable distincte du niveau de dépression. Sur une surface parfaitement lisse, un faible débit suffit à maintenir la dépression. Sur une surface en mousse ou légèrement poreuse, le générateur de vide doit compenser des fuites en continu. Lorsque plusieurs ventouses sont montées sur un palonnier, la charge se répartit entre elles, mais le débit cumulé requis peut devenir le facteur limitant du système, avant même la force totale d'accrochage.
Applications sectorielles : ventouse industrielle et réalités terrain
La théorie se confronte toujours à la réalité de la pièce. En métallurgie et mécanique, on manipule des tôles huilées, des moules d'injection ou des pièces forgées de plusieurs tonnes avec des palonniers multi-ventouses en NBR. Le défi est moins le niveau de vide que la répartition de charge sur des pièces dont la géométrie varie d'une référence à l'autre.
Dans l'industrie du bois et des panneaux, le MDF et le contreplaqué absorbent de l'air. Les ventouses en mousse avec débit élevé sont la norme, et la cadence impose souvent un circuit de vide surdimensionné pour garantir la régénération entre deux cycles. En construction, les surfaces très rugueuses du béton ou du parpaing exigent des lèvres renforcées et des formes ovales ou rectangulaires ou adaptées spécifiquement au matériau. La manutention de grands sacs en vrac représente un cas à part : la bâche souple se déforme sous la préhension, et la solution doit intégrer cette variabilité de forme dès la conception.
Palonniers à ventouses Serema : quand le standard ne suffit pas
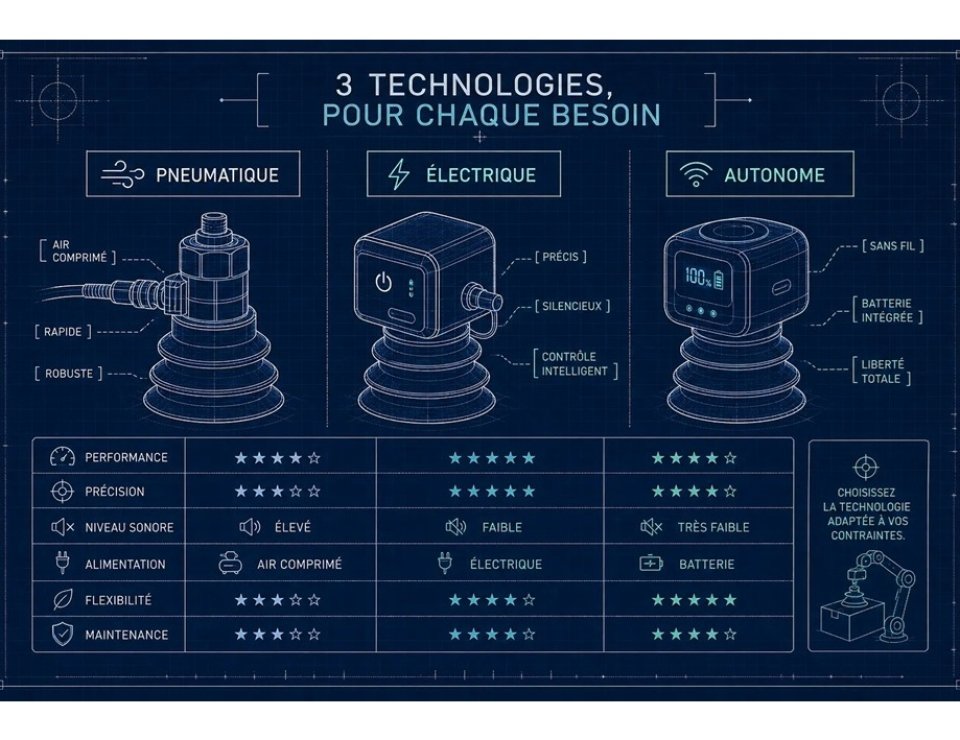
Les palonniers à ventouses Serema couvrent les trois technologies, pneumatique, électrique et autonome, avec des capacités certifiées CE pour le marché européen et conformes aux exigences UL pour les marchés nord-américains. La gamme standard répond à la majorité des applications courantes. Une étude sur-mesure mérite d'être envisagée dès que la géométrie de la pièce est atypique, que l'environnement est classé ATEX, que la cadence est élevée ou que les contraintes thermiques ou techniques dépassent les plages du standard, chaque situation demandant une évaluation technique et économique au cas par cas.
Passer au sur-mesure n'est pas une question de budget : c'est une question de pertinence technique. Un palonnier standard mal adapté coûte en temps de cycle, en casse pièce et en maintenance. Un palonnier conçu sur cahier des charges précis s'amortit rapidement. Contactez notre équipe pour affiner votre cahier des charges : nous vous indiquerons rapidement si votre application relève d'un produit de gamme ou d'une conception dédiée.
Besoin de vérifier votre dimensionnement ?
Envoyez-nous le poids et les dimensions de votre pièce.